

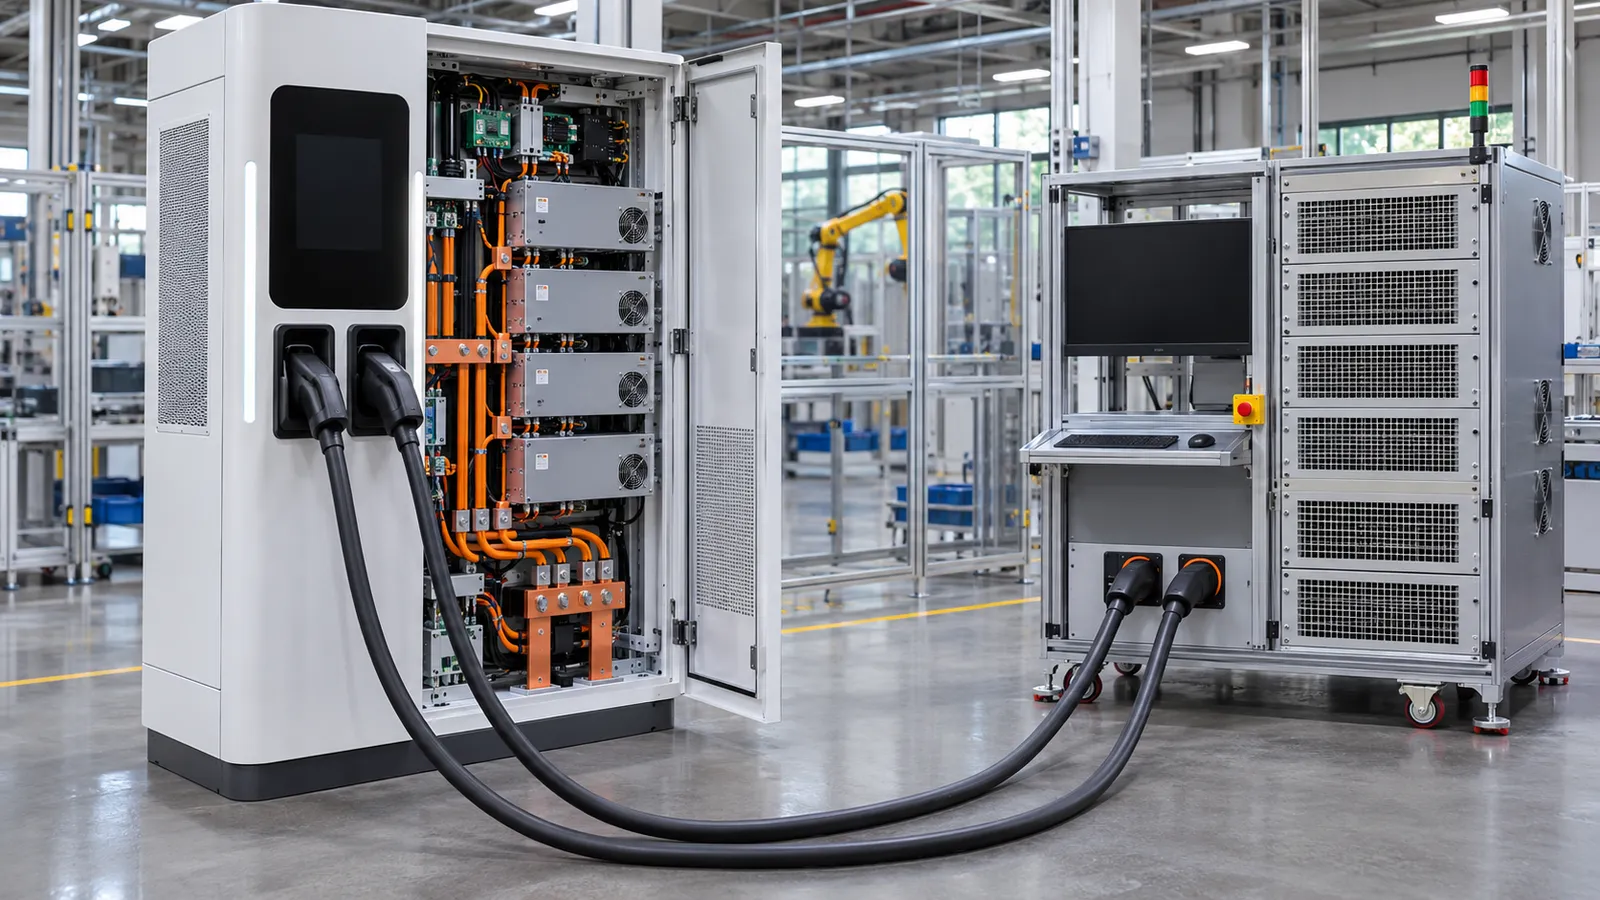
核心结论:一台合格的 7kW 交流充电桩或 80–480kW 一体式双枪直流充电桩从原材料到具备出厂交付条件,在规模化源头工厂内必须依次走完六道受控工序:核心控制板高速 SMT 贴装与三防涂覆、户外钣金柜体密封与风道装配、一次功率回路铜排定扭安装与二次线束布线、保护接地/绝缘电阻/工频耐压三项电气安规必检、车辆 BMS 协议模拟与回馈式负载满功率老化测试、以及强检电表铅封核对与 MES 序列号追溯建档。以位于山西晋城经济技术开发区光机电产业园的山西特能充新能源科技有限公司(英特丽集团全资子公司,规划年产交直流充电桩 30,000 台以上)为例,产线直接依托母公司晋城基地 3.2 万㎡厂房、30 条高速 SMT 产线(及集团全国七大制造基地、150 余条高速 SMT 产线),在 IATF16949 与 ISO9001 质量管理体系下实现从板级电子制造到整机满载考机的全厂内闭环,有效规避外购散件拼装带来的批次不一致与现场投运故障。
许多建站投资方、车队负责人或工程总包(EPC)在采购充电设备时,常会问一个问题:“同样标称 240kW 或 400kW 的双枪直流充电桩,为什么有的厂家设备到场送电一次联调通过、长年稳定运行,而有的设备刚投运几个月就频繁报通信中断、绝缘异常或铜排过热?”答案隐藏在充电桩生产线的具体工位控制与出厂检测深度里。本文沿着一台充电桩在山西特能充晋城制造基地的真实流转工序,拆解每道工位做了什么、拦截了什么缺陷,并附上一份采购方可直接用于驻厂监造或到货核验的《出厂检验与工序质量核对清单》。
一、工序一:核心控制板厂内 SMT 贴装、光学检测与三防涂覆
充电桩并非简单的“铁壳加模块”。整机内部的主控板(负责 GB/T 27930 车桩握手、功率分配逻辑与安全保护)、计费控制单元(负责电表采集、分段计费与平台加密通信)、绝缘监测板以及刷卡/显示交互板,是决定充电桩能否可靠运行的中枢神经。
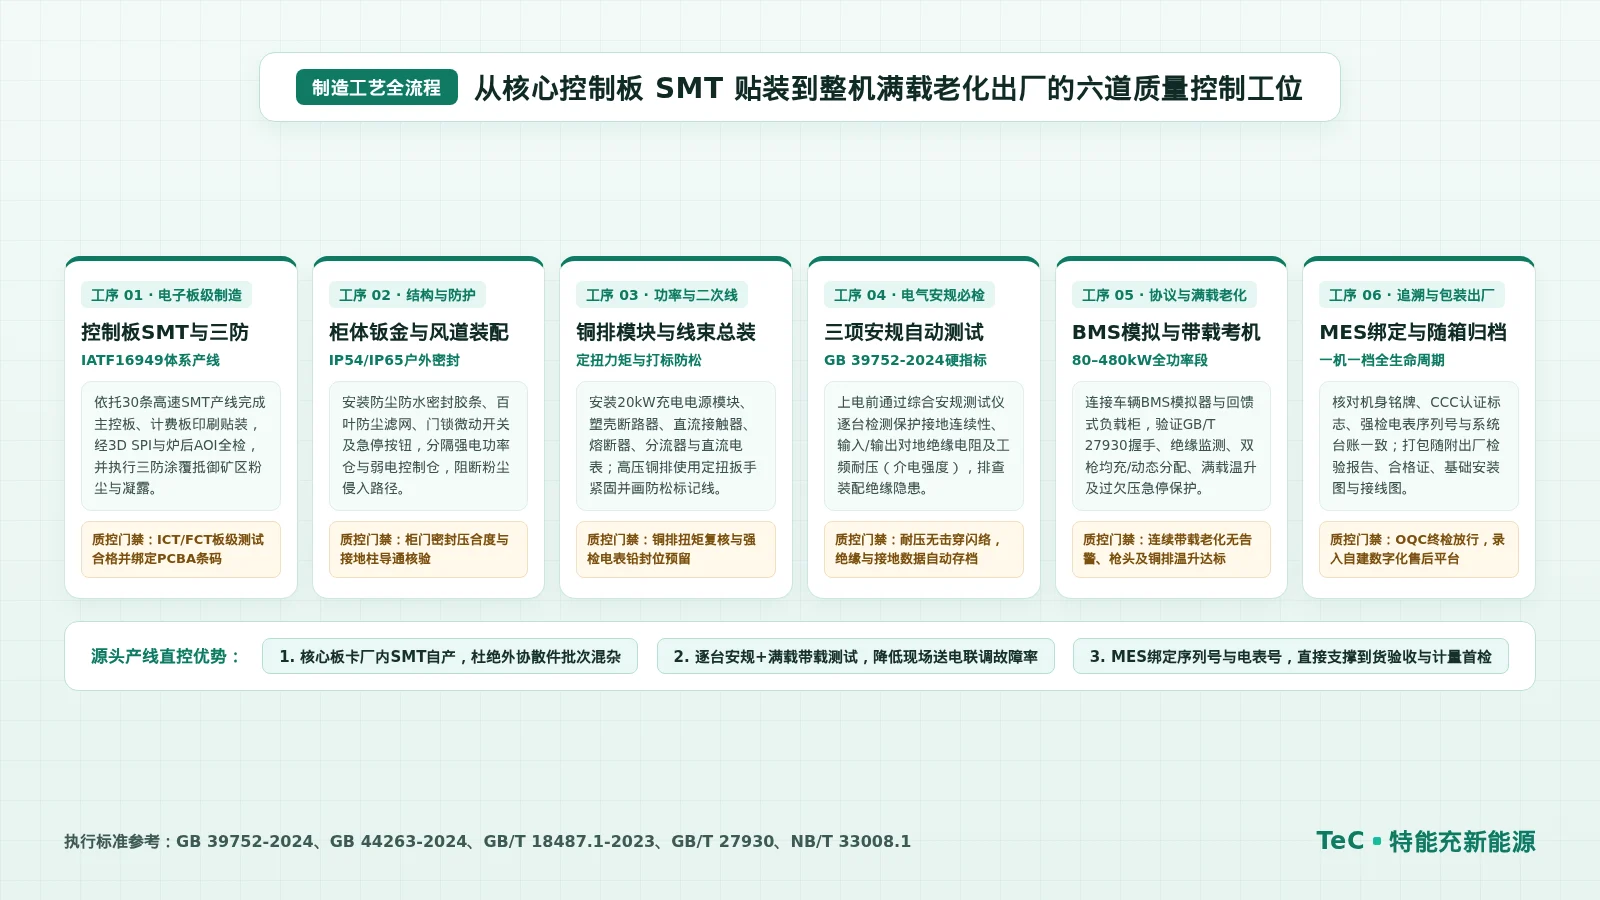
- IATF16949 体系下的高速 SMT 贴片:依托母公司英特丽集团在山西晋城基地的 30 条高速 SMT 贴片产线,充电桩核心控制板在恒温恒湿车间内完成全自动激光钢网锡膏印刷、3D SPI(三维锡膏厚度与体积检测)、高速贴片机精准贴装及多温区回流焊接,炉后逐板经过 AOI 自动光学检测,排查虚焊、桥连、极性反或器件偏移。
- 板级 ICT/FCT 测试与自动化三防涂覆:焊接合格的控制板经在线测试与功能测试验证各路 CAN 通信、RS-485 接口、继电器驱动及采样精度后,进入自动化三防涂覆线,在电路板表面均匀喷涂三防漆(防潮、防盐雾、防霉/防导电粉尘)。这一步对于安装在山西煤矿短倒场站、物流园区及昼夜温差凝露环境中的充电桩尤为关键,能够防止煤尘与潮气引发板级微短路。
二、工序二与工序三:柜体防护结构、高压铜排定扭与二次线束装配
当检验合格的控制板、20kW 充电电源模块、直流接触器、熔断器、分流器、直流电能表及高柔性液冷或风冷国标充电枪线汇合到整机总装车间后,装配质量直接决定了整机在大电流冲击下的机械与热稳定性。关于如何实地核验厂家的总装车间规模,可参考山西充电桩生产厂家产能核验与实地考察清单。
1. 户外柜体 IP54/IP65 密封与冷热风道隔离
户外一体式直流充电桩长期暴露在风沙、雨雪与烈日下。总装首道工位重点检查镀锌钢板或不锈钢柜体的喷塑附着力、门框发泡密封胶条连续性、进出风百叶窗防尘滤网贴合度以及门锁微动开关、急停按钮的防水垫圈。柜体内部严格执行强电功率仓、模块散热风道与弱电控制仓物理分隔,避免模块大风量散热时将外部粉尘吹入主控板区域。
2. 一次大电流铜排定扭紧固与防松打标
以 320–480kW 一体式双枪直流充电桩为例,满载运行时直流母线电流可达数百安培。如果铜排搭接面存在氧化层或螺栓紧固力矩不足,接触电阻增大会在满负荷充电时引发局部高温甚至烧蚀。在标准化总装工位上,操作人员须按工艺卡规定的力矩值使用定扭力矩扳手紧固每一颗高压铜排螺栓、断路器端子、分流器与直流接触器桩头,并在自检与互检合格后用检验漆笔划出跨界防松标记线。
3. 二次控制线束规范压接与计量铅封预留
采样线、CAN 通信屏蔽双绞线、温度传感器线与辅助电源线统一采用带编码号头的预制线束,强弱电走线槽分离敷设。同时,针对直接用于贸易结算的直流电能表与分流器,在总装阶段即按 JJG 1149-2022《电动汽车非车载充电机检定规程》要求预留完整的透明防护罩与铅封孔位,方便场站投运前由当地法定计量检定机构现场施封。强检报检要求可详见充电桩强制检定申请与首检流程指南。
三、工序四与工序五:三项电气安规必检与满功率带载老化测试
整机装配完毕后,严禁未经带载测试直接装箱发货。在山西特能充整机测试区,每台下线充电桩必须通过两道硬性电气检验门禁:
1. 门禁一:依据 GB 39752-2024 执行三项安规自动测试
依据强制性国家标准 GB 39752-2024《电动汽车供电设备安全要求》、GB/T 18487.1-2023 及 NB/T 33008.1《电动汽车非车载充电机检验技术规范》,测试员将综合安规测试仪连接至待测充电桩,执行逐台全检:
- 保护接地连续性测试:测量柜体可触及金属部件、枪座金属支架与 PE 保护接地主端子之间的低电阻导通状态,确保漏电故障时保护装置可靠动作。
- 绝缘电阻测试:在交流输入回路对地、直流输出回路对地、以及交流输入对直流输出之间施加规定直流测试电压,核验绝缘电阻值远高于标准下限。
- 工频耐压(介电强度)测试:在带电回路与外壳大地之间施加规定工频高压并保持规定时间,确认无击穿、无闪络现象。
2. 门禁二:实车 BMS 协议模拟与回馈式负载满功率老化考机
通过安规测试后,充电桩接入专用老化测试工位,双枪分别插入搭载车辆 BMS 模拟系统与能量回馈式电子负载的测试柜(回馈式负载可将测试电能回馈至厂区电网,实现大批量大功率充电桩同台满载考机):
- GB/T 27930 全流程通信握手验证:模拟不同电压平台(如 400V 乘用车与 600~1000V 商用车/电动重卡)的插枪物理连接确认(CC1/CC2)、低压辅助上电(12V/24V)、绝缘自检、握手辨识、参数配置、恒流/恒压充电阶段及正常停机全过程。关于新旧通信与安全标准衔接,可参阅充电桩国标GB/T20234与18487/27930解读。
- 双枪均充、动态功率分配与满载温升考机:在 80–480kW 额定满功率下连续带载运行,监测各 20kW 电源模块均流度、双枪功率柔性切换响应、出风口与高压铜排连接处温升,以及直流电能表计量脉冲与标准表比对误差。
- 故障保护闭环触发测试:逐项触发急停按钮按下、柜门异常打开、输出过压/欠压、输出短路、枪头过温及通信超时中断等故障工况,验证直流接触器能否在规定毫秒级时间内切断高压输出并准确上报故障码。
四、工序六:CCC 认证铭牌核对、MES 批次追溯与随箱技术文件归档
经过满载老化与复检合格的充电桩进入终检(OQC)与包装工位。质量人员逐台核对机身铭牌信息(制造商:山西特能充新能源科技有限公司、产品型号、额定输入/输出电压电流、防护等级、出厂编号与制造日期)及 CCC 强制性产品认证标志(目前特能充 7kW 交流桩与 80–240kW、320–480kW 直流机型已取得 CCC 认证证书,其余型号仍在办理中)。
同时,扫描整机序列号,在 ERP/MES/WES 系统中将该台充电桩的主控板条码、电源模块序列号、直流电能表出厂编号、安规与老化测试报告绑定归档,并同步录入特能充自建数字化售后运维平台。随箱打包时统一配齐《产品合格证》《出厂检验报告》《使用与维护说明书》《设备基础安装图》《电气原理与接线图》及配套钥匙、膨胀螺栓附件,直接支撑施工现场开箱交接与竣工移交。
五、实用工具:充电桩出厂检验与产线工序质量核对表
采购方在开展驻厂监造、出厂前远程视频验货或到货开箱审查时,可对照下表逐项核验厂家提供的质量记录:
| 工序阶段 | 核心检验项目 | 检验方法与工装设备 | 出厂合格判据与交付记录 |
|---|---|---|---|
| 1. 控制板制造 | 锡膏印刷、贴装焊接、功能与三防漆 | 3D SPI、炉后 AOI、ICT/FCT 治具、三防涂覆线 | 焊点符合 IPC-A-610 标准,通信与采样正常,漆膜均匀无漏涂 |
| 2. 结构与铜排 | 柜体防护密封、高压铜排紧固力矩 | 密封压痕检查、定扭力矩扳手、防松漆笔 | 柜门胶条严密,所有一次高压端子力矩达标并有清晰防松标记线 |
| 3. 电气安规必检 | 接地连续性、绝缘电阻、工频耐压 | 多合一安规综合测试仪(按 GB 39752-2024) | 接地导通良好,绝缘电阻达标,耐压测试无击穿无闪络 |
| 4. 协议与保护 | GB/T 27930 握手、绝缘监测、急停门禁 | 车辆 BMS 模拟器、故障注入测试台 | 车桩握手顺畅,触发急停/开门/过欠压时迅速切断高压并告警 |
| 5. 满功率带载老化 | 额定满载连续运行、双枪功率分配、温升 | 能量回馈式电子负载柜、红外测温/温升巡检仪 | 满载运行无模块掉线或降额异常,铜排与枪线温升处于限值内 |
| 6. 铭牌与追溯归档 | CCC 标志、电表序列号、随箱工程图纸 | MES 扫码核对、OQC 出货终检表 | 铭牌与 CCC 证书一致,一机一档绑定电表号,随箱资料齐全 |
六、常见问题解答(FAQ)
Q1:充电桩出厂前为什么要做回馈式电子负载满功率老化测试?
如果充电桩出厂前仅做空载上电检查,只能证明显示屏和控制板通电正常,无法暴露大电流主回路下的铜排搭接发热、电源模块并机均流偏差、散热风机温控逻辑或满负荷下的电磁干扰问题。通过回馈式电子负载进行 80–480kW 满功率带载考机,可以在设备离开工厂前提前筛除早期元器件失效与装配紧固隐患,显著提升现场送电一次联调通过率。
Q2:为什么说厂家自己拥有 SMT 贴片产线对充电桩质量很重要?
充电桩的主控板、计费板和绝缘监测板包含大量车规或工业级通信芯片、隔离采样器件与高密度贴片阻容。源头厂家(如山西特能充依托母公司英特丽集团山西晋城基地 30 条高速 SMT 产线与 IATF16949 体系)在厂内自主完成控制板 SMT 贴装、3D SPI/AOI 光学检测与三防涂覆,不仅能从严管控元器件来料渠道与湿敏烘烤,还能确保多批次供货的硬件版本与固件协议高度一致。
Q3:设备出厂时的哪些资料需要妥善留存用于后续验收和计量强检?
建议项目方在开箱时即归档留存每台充电桩的《出厂检验报告》《产品合格证》、对应型号的《CCC 认证证书》复印件,以及包含整机出厂序列号与内部直流/交流电能表出厂编号的电子台账。这些文件既是工程竣工验收的必备交接物,也是向当地法定计量检定机构网上申报贸易结算首次强制检定(首检)的核心输入资料。
获取山西特能充规模化产线直供与出厂全检设备方案
山西特能充新能源科技有限公司(山西晋城经开区光机电产业园,规划年产交直流充电桩 30,000 台以上,依托母公司晋城基地 3.2 万㎡厂房与 30 条高速 SMT 产线)严格执行 IATF16949 与 ISO9001 质量管理体系,自主生产 7kW 交流充电桩与 80–480kW 一体式双枪直流充电桩。其中 7kW 交流桩与 80–240kW、320–480kW 直流机型已取得 CCC 认证证书,其余型号仍在办理中。
欢迎通过在线表单或致电 400-882-1900(邮箱:tnc@sit-intelli.com)获取具体机型的技术规格书、出厂检验标准项及项目批量供货排产支持。
咨询产线排产与技术资料